Het correleren van Brookfield-metingen met Rheonics SRV in de mayonaiseproductie
De kwaliteit van mayonaise wordt bepaald door de reologie, met name de viscositeit en de vloeigrens, die worden gevormd door...
Inhoudsopgave
Kaas is een hoofdvoedsel in veel delen van de wereld. Consumenten hechten veel waarde aan smaak en textuur. Het belang van textuur wordt nog vergroot door de ingewikkelde manier waarop het samenwerkt met zijn teamgenoten met een hoger profiel: smaak, aroma en smaak. Met de toegenomen concurrentie wordt er steeds meer nadruk gelegd op productie-efficiëntie en productkwaliteit, het gebruik van procesbeheersing om deze doelen te bereiken wordt universeel, wat resulteert in voordelen zoals verbeterde productkwaliteit, minder afval, lagere materiaal- en energiekosten, optimalisatie van verwerking tijd en grotere procesflexibiliteit.
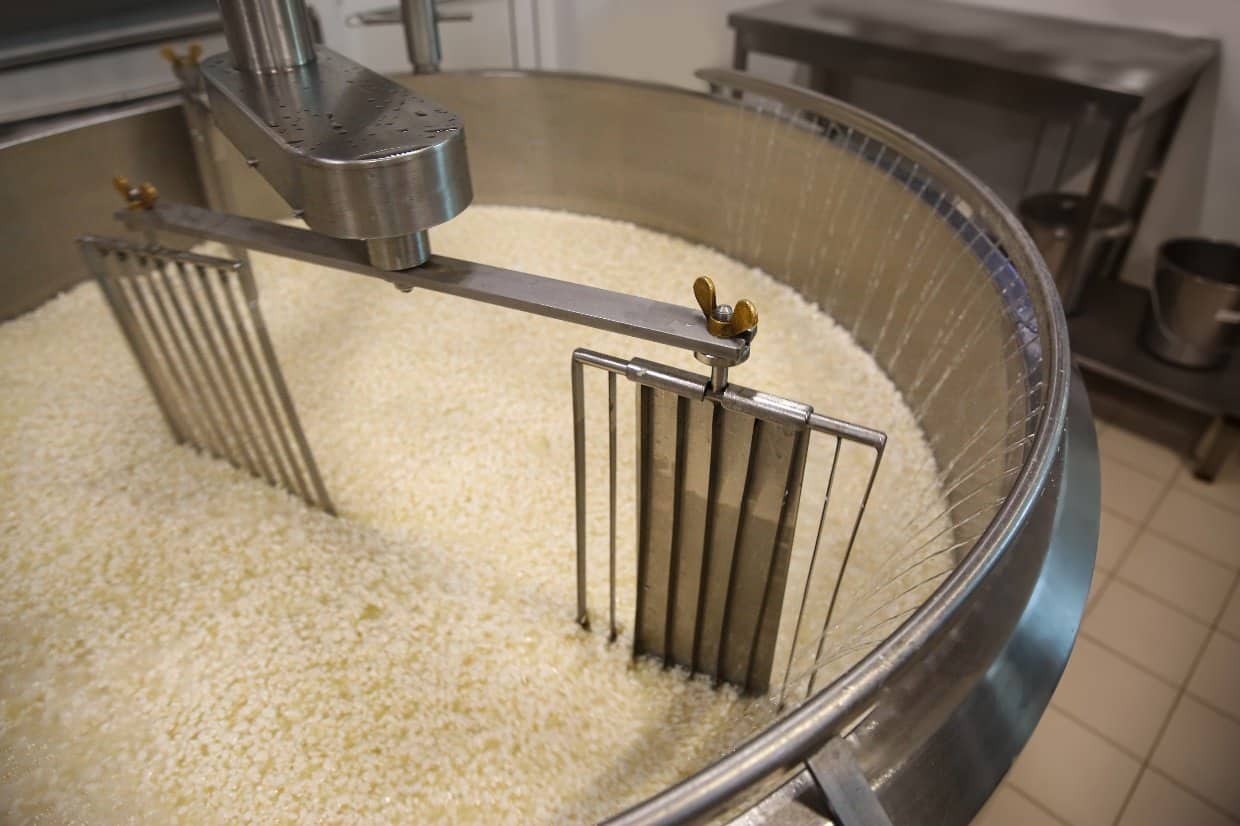
Kaas maken is een sterk gestandaardiseerde procedure waarbij melk wordt omgezet in verschillende soorten kaas door enzymatische destabilisatie van caseïne-eiwitten om wrongel te vormen. De omvang van dit proces varieert echter sterk van producent tot producent. Kaas kan worden vervaardigd in grote commerciële zuivelfabrieken in tanks die een hele kamer vullen, kunstzinnig vervaardigd in kleine ambachtelijke vaten, of gemaakt in een grote pot in een woongarage. Ongeacht de schaal is een nauwkeurige bepaling van de snijtijd uiterst belangrijk voor zowel de kwaliteit als de hoeveelheid kaas die wordt geproduceerd.
Bij de verwerking van zuivelproducten is de kwaliteit van het eindproduct sterk afhankelijk van de gebruikte grondstof(fen), het type en de kenmerken van de gebruikte ingrediënten en de gebruikte verwerkingsmethode en technologie. Grondstoffen kunnen variëren als gevolg van seizoensschommelingen (zoals bij melk), er zijn bijzondere voordelen aan het gebruik van sensoren die de dynamische toestand van een proces online en in realtime bepalen.
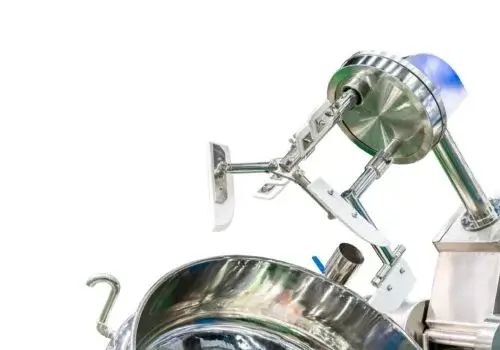
Afbeelding 1: Cilindrische coagulatoren voor de verwerking van wrongel (Bron – GEA)
Kaas wordt gedefinieerd als het verse of gerijpte product dat wordt verkregen door coagulatie van melk en daaropvolgende scheiding van de vloeibare en vaste fasen die het melkcoagulum vormen, respectievelijk wei en wrongel genoemd. De wrongel wordt verder verwerkt tot kaas. De vorming van een melkgel en het snijden van de gel in wrongelkorrels om wei-scheiding mogelijk te maken, zijn twee belangrijke eenheidsbewerkingen bij het maken van kaas. De eerste stap van gelvorming bestaat uit colloïdale destabilisatie van caseïne micel door chemische modificatie van de beschermende k-caseïne harige vacht door de coagulerende middelen. De tweede stap bestaat uit aggregatie van de gedestabiliseerde caseïnemicellen om het gelnetwerk te vormen. Verdere verknoping van caseïnemicellen resulteert in de ontwikkeling van een stevige gel.
Voor de meeste kaassoorten vindt de scheiding van wei en wrongel niet spontaan plaats en vereist het snijden van de gel in kleine blokjes (wrongelkorrels). Deze bewerking verhoogt de verhouding van het geloppervlak/volume, waardoor de wei kan ontsnappen terwijl de wrongelkorrels samentrekken.
De retentiegraad van melkbestanddelen in wrongel hangt sterk af van de snijvastheid van de gel. De retentiegraad van vaste stoffen of 'vatopbrengst'', in tegenstelling tot de totale kaasopbrengst, meet specifiek de prestatie van de coagulatiestap en vertegenwoordigt de efficiëntie van de coagulatie- en gelsnijstappen om melk om te zetten in kaaswrongel.
Coagulatiebewaking
Het melkstollingsproces, met name tijdens de kaasproductie, heeft veel aandacht gekregen. Het in realtime inschatten van de wrongelversteviging en het voorspellen van het snijmoment zijn essentieel voor de controle van de melkstolling tijdens de kaasbereiding. Veranderingen in de samenstelling van de melk en de stollingsomstandigheden hebben een aanzienlijke invloed op de hardheid van de wrongel en daarmee op het snijmoment.
Kleinere fabrieken hebben doorgaans flexibelere productieschema's, wat de variabiliteit in de duur van de stollingsprocessen vergroot. Grote fabrieken daarentegen zijn sterk geautomatiseerd en de productieschema's zijn perfect geprogrammeerd, waardoor aanpassingen aan de snijtijd vaak onmogelijk zijn. Ze maken gebruik van melkstandaardisatie voor controle. Helaas bestaat er altijd een risico op veranderingen in de verwerkingsomstandigheden en menselijke fouten, wat bij grootschalige productie tot aanzienlijke economische verliezen kan leiden.
Een inline-sensor die de ontwikkeling van de stolling en de hardheid van de wrongel bewaakt, kan realtime-informatie verschaffen waarmee operators passende maatregelen kunnen nemen om het verlies van vet en gruis te minimaliseren.
Wat is 'cut time' en waarom is cut time zo belangrijk?
Bij het maken van kaas moet het coagulum worden gesneden wanneer het voldoende stevig is geworden om discrete deeltjes te vormen, die wei verdrijven zonder te fragmenteren. Om deze reden vindt het moment van het snijden van de wrongel enige tijd later plaats dan het punt van gelering. Dit impliceert de noodzaak om de stevigheid van een gel te meten terwijl deze zich vormt en tot het punt waarop deze klaar is om synergetisch te worden.
De stolling is voltooid wanneer er een stevige gel is gevormd uit de samengeklonterde eiwitten. Dit moment staat bekend als het "snijmoment", oftewel het stadium waarin de gel moet worden doorgesneden om de wrongel van de vloeibare wei te scheiden. Wanneer de gel wordt doorgesneden, ondergaat deze synerese, een proces waarbij de eiwitten uit de vloeibare wei worden verdreven. Na voltooiing van de synerese bestaat het eindproduct uit wrongeldeeltjes die in vloeibare wei zweven.
De selectie van de snijtijd (CT) hangt af van de reologische en microstructurele eigenschappen van gels, zoals stollingsstevigheid en herschikkingsvermogen die op hun beurt afhangen van stollingsfactoren, melksamenstelling en melkvoorbehandeling.
Om deze reden heeft de CT-selectie een grote invloed op het vochtgehalte, de opbrengst en de kwaliteit van de kaas, evenals op het vetverlies in de wei. Ook de snij- en roersnelheid kunnen een aanzienlijke invloed hebben op de deeltjesgrootte van de wrongel en/of het vetverlies naar de wei tijdens het uitlekken. Bij een constante snij- en roersnelheid versterkt het te vroeg snijden van de gel de mechanische impact van de snij- en roerbewerkingen op de wrongelkorrels, wat leidt tot een toename van de wrongelfijnheid en het vetverlies in de wei, met als gevolg een lagere kaasopbrengst.
Daarentegen heeft het uitstellen van de CT-selectie doorgaans het tegenovergestelde effect op de kaasopbrengst. Een te lange vertraging in het snijden leidt echter ook tot een te stevige gel die niet kan inzakken, waardoor het vochtgehalte van de wrongel toeneemt. Een te hoog vochtgehalte veroorzaakt een "valse" toename van de opbrengst en kan het rijpingsproces verstoren, waardoor de kaaskwaliteit in het gedrang komt. De economische impact in termen van opbrengst en kwaliteit van een foutieve CT-selectie is nog niet grondig onderzocht.
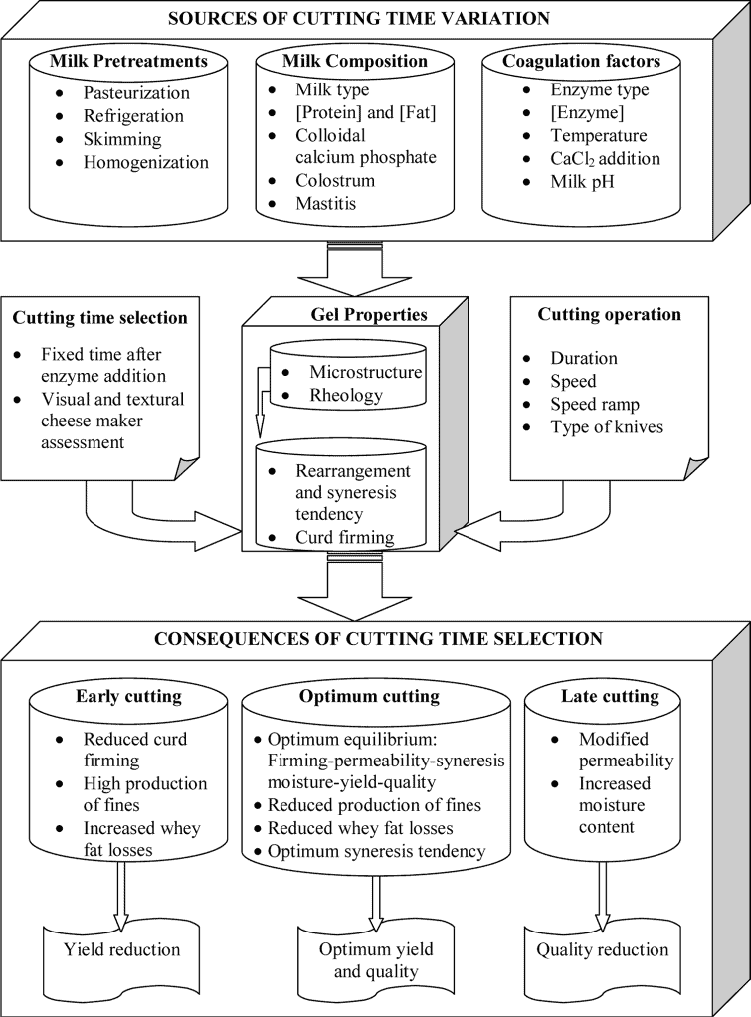
Figuur 2: Methoden voor het voorspellen van de snijtijd bij het maken van kaas, M Castillo (2006)
Ongeacht de omvang van de producent en het type kaas, is het stollen van de melk waarschijnlijk de minst gecontroleerde stap in het kaasbereidingsproces, en een groot deel van de totale kaasopbrengst hangt af van deze cruciale stap. Kaasmakers hebben een instrument nodig om nauwkeurige en realtime metingen te verrichten van de stollingssterkte van de melk, zodat ze op het juiste moment de juiste beslissing kunnen nemen. Vroege technieken maakten gebruik van bewegende plunjers of membranen, die de weerstand van het coagulum tegen beweging detecteerden. Deze technieken hadden echter als nadeel dat de beweging de gelvorming verstoorde en daardoor de meting van de gelelasticiteit belemmerde. Hoewel dergelijke apparaten zeer nuttig bleken voor onderzoek naar kaasbereiding, bleef hun gebruik beperkt tot laboratoriumwerk vanwege hun omvang, integratieproblemen en de hinder die ze in een kaasvat veroorzaakten.
In de praktijk wordt de gel meestal gesneden nadat een vooraf bepaalde reactietijd is verstreken, of op basis van het oordeel van de operator, die de textuur en visuele eigenschappen van de gel subjectief beoordeelt. Dit is een veelgebruikte methode, maar de betrouwbaarheid ervan is twijfelachtig, aangezien er veel factoren zijn die de stevigheid en microstructuur van de gel kunnen beïnvloeden en daarmee de optimale snijtijd kunnen bepalen.
Veel kaasproducenten gebruiken vingerpalpatie, een techniek met bekende nadelen zoals het onvermogen om de test in realtime uit te voeren en het tekort aan ervaren kaasmakers. Het is bovendien een subjectieve en niet-kwantitatieve methode. De bovengenoemde methode laat echter een grote marge voor variabiliteit toe, afhankelijk van het oordeel van de tester. Naarmate de zuivelindustrie groeide en de kaasproductie in grotere productiefaciliteiten plaatsvond, werd het duidelijk dat er een meer wetenschappelijke en gestandaardiseerde methode moest worden ontwikkeld om het snijmoment te bepalen.
Een andere mogelijkheid is het snijden van de wrongel door middel van empirische inspectie. Kaasmakers kunnen het snijmoment met verbazingwekkende consistentie bepalen op basis van ervaring, maar dit kan zeker niet worden geoptimaliseerd door de empirische inspectiemethode.
De meeste niet-destructieve systemen meten veranderingen in de geleidbaarheid van bepaalde fysische eigenschappen, zoals elektrische stroom, warmte, ultrageluid of elektromagnetische straling. De elektrische geleidbaarheid neemt met 0.5-1% toe tijdens de stolling van melk, maar deze meetmethode kent enkele belangrijke beperkingen, zoals een grote temperatuurcoëfficiënt van de geleidbaarheid en mogelijke interferentie tussen de oorspronkelijke elektrolyten in de melk en de meting. Een thermische geleidbaarheidssensor detecteert veranderingen in de convectieve warmteoverdracht van een "hete draad" naar de omringende melk, die worden veroorzaakt door de variatie in viscositeit tijdens de stolling.
Het is aangetoond dat een gloeidraadsensor het geleerpunt zeer nauwkeurig kan meten, maar minder nauwkeurig is in het voorspellen van het snijpunt van de wrongel. De viscositeit neemt exponentieel toe tussen het begin van de aggregatie en het moment waarop de zichtbare stolling optreedt, waardoor de gloeidraadsensor minder geschikt is voor het meten van de gelstijfheid. De gloeidraadsensor is ook niet geschikt voor een variabele eiwitomgeving, omdat eiwitten een grote invloed hebben op de snelheid waarmee de wrongel steviger wordt, maar slechts een kleine invloed op het tijdstip waarop de gelvorming begint, wat juist door de gloeidraadsensor wordt gemeten.
Het ontbreken van een rigoureuze CT-karakterisering en de gebruikelijke veranderingen in het melkeiwitgehalte dwingen moderne kaasmakerijen om het eiwitgehalte van melk te standaardiseren in een poging om de stolling, gelversteviging, wrongelsynerese, kaasopbrengst en productkwaliteit te beheersen. In de afgelopen zeven decennia is een overvloed aan verschillende technieken voorgesteld om de stolling en wrongelversteviging van melk te monitoren, wat duidelijk aantoont dat de industriële eisen voor CT-selectie niet volledig worden voldaan door de traditionele methoden.
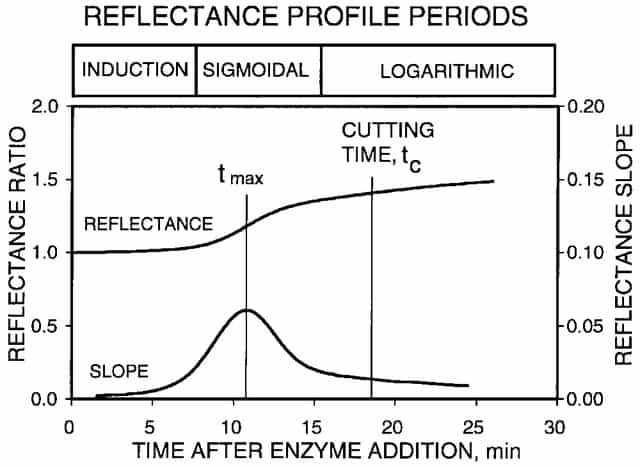
De interactie van lichtdeeltjes met materiedeeltjes, waarbij de lichtdeeltjes van richting kunnen veranderen of gedeeltelijk energie kunnen verliezen of winnen, staat bekend als "lichtverstrooiing". De intensiteit hiervan kan variëren afhankelijk van de materialen waarmee het licht interageert, waardoor de interpretatie van lichtverstrooiing vele toepassingen kent. Een van die toepassingen is het kaasbereidingsproces, waar verschillende optische methoden succesvol zijn ontwikkeld om de coagulatie te volgen en het snijmoment van bepaalde kazen te voorspellen. Het licht wordt in alle richtingen verstrooid door de micel; daarom is er weinig absorptie door het eiwit.
Bij het monitoren van de coagulatie of het voorspellen van de snijtijd met behulp van lichtverstrooiing spelen verschillende factoren een rol. Ten eerste, zoals hierboven vermeld, wordt licht in alle richtingen verstrooid door micellen in melk. Tijdens het kaasbereidingsproces, na toevoeging van een enzym, beginnen de micellen echter te denatureren en samen te klonteren. De lichtverstrooiing door gedenatureerde micellen is veel intenser. Deze eigenschap van lichtinteractie kan daarom worden gebruikt om de stevigheid van het coagulum te kwantificeren.
Omdat de snijtijd wordt bepaald op basis van een model, is er altijd een zekere discrepantie tussen de werkelijke en de voorspelde snijtijd. Bij het verwerken van wijzigingen in de samenstelling en ingrediënten kan het nodig zijn om een nieuw, beter geschikt model te ontwikkelen voor betrouwbare voorspellingen, aangezien deze methode niet direct is.
Om een algoritme voor het voorspellen van de snijtijd te ontwikkelen, moet de correlatie tussen de parameters worden afgeleid uit het diffuse reflectieprofiel en de snijtijd. Bij indirecte methoden is er altijd sprake van een meetfout.
De grootste invloeden op het kaasbereidingsproces zijn de eigenschappen van de melk die in het proces wordt gebruikt. Vooral de melkeiwitten zijn van groot belang voor de kwaliteit van de kaas, waarvan de uitkomst sterk afhankelijk is van de structuur en interacties van deze eiwitten. Veranderingen in de melksamenstelling kunnen de smaak en textuur van kaas op verschillende manieren beïnvloeden. Daartoe is de melksamenstelling in het kaasbereidingsproces sterk gestandaardiseerd om uniforme vet-eiwitverhoudingen te bereiken, afhankelijk van het specifieke gewenste type melk.
Het effect van seizoensgebondenheid van melk werd vertroebeld door andere ongecontroleerde variabelen (warmtebehandeling, temperatuur, pH en stremseltype). Dit toont de waarde van online metingen aan, aangezien het niet mogelijk is geweest om de wrongelstevigheid in een commerciële kaasbereidingssituatie te voorspellen uit offline metingen vanwege de interactieve effecten van zoveel variabelen.
Inline procesmetingen voor continue productie om opbrengsten, veiligheid en productiviteit te verbeteren
Naarmate de kaasproductie steeds meer gemechaniseerd werd en voedselveiligheidskwesties kritischer werden, begon de commerciële kaasfabriek te werken rond een reeks gesloten vaten met minder kans voor de kaasmaker om de gelsterkte handmatig te beoordelen. De omvang van de werking van moderne fabrieken, in combinatie met de steeds hogere eisen aan kwaliteitscontrole, hebben geleid tot een interesse in systemen die de wrongelvorming online controleren. Bovendien vereist de gelijktijdige werking van een reeks kaasvaten een op tijd gebaseerde cyclus waarbij alle vaten in volgorde worden gevuld en geleegd om een redelijk continue stroom melk uit de inname/pasteurisatie-installatie te ondersteunen. Daarom is een online apparaat voor het meten van de wrongelvorming zeer wenselijk, maar het zou niet-opdringerig en ter plaatse reinigbaar moeten zijn. Twee belangrijke redenen die een inline procesmeting zeer waardevol kunnen maken:
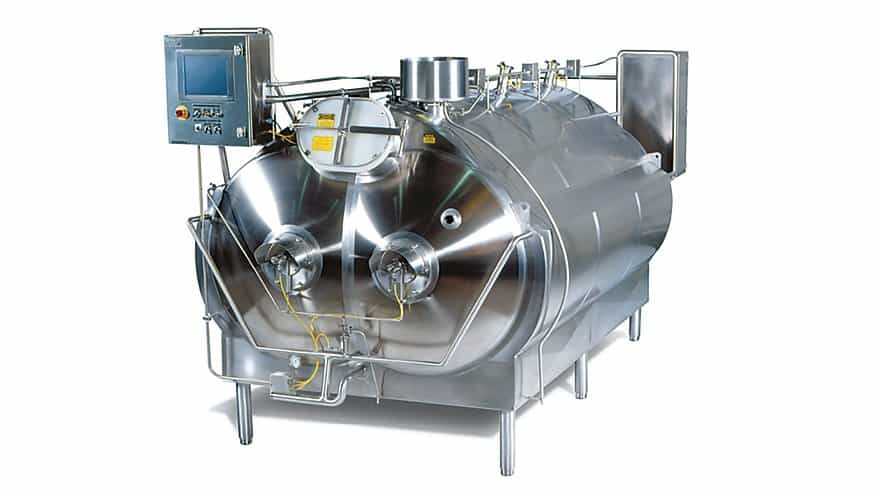

Afbeelding 3: Industriële kaasvaten (Bron – TetraPak)
Inline viscositeitsmeter voor snijtijd
Typische productieprocessen in de zuivelverwerking, zoals thermische cycli en mechanische bewerkingen (roeren, filtreren, kneden, comprimeren, enz.), kunnen de reologische eigenschappen en daarmee de kenmerken van het eindproduct aanzienlijk beïnvloeden. Om een productieproces te beheersen, moet eerst een kwaliteitsparameter die de huidige toestand van het proces kenmerkt, worden geïdentificeerd en vervolgens gemeten. Viscositeit is een belangrijke fysische eigenschap van de stremmende melk, die een dieper inzicht geeft in wat er precies op moleculair niveau gebeurt. Deze eigenschappen karakteriseren de toestand van een proces vaak zeer goed, al dan niet in combinatie met andere fysische en chemische eigenschappen.
In vergelijking met andere online metingen, zoals de gloeidraad- en optische methode, is viscositeitskarakterisering een directe methode – er is geen behoefte aan voorspellingsmodellen of schattingen. Een inline viscometer, met zijn compacte formaat, is eenvoudig te installeren, voldoet aan de hygiënenormen en kan gemakkelijk worden geïntegreerd met een industrieel PLC-systeem. Dit biedt zuivelproducenten aanzienlijke voordelen bij het nauwkeurig timen van het snijden van kaas.
Veel meer dan alleen snijtijdbepaling voor de kaasmakers
De geproduceerde kaas moet van een constant hoge kwaliteit zijn en voldoen aan strenge specificaties, waarbij de grondstoffen qua samenstelling en fysieke eigenschappen kunnen variëren. De consument verwacht een product met een geschikte en consistente textuur – een eigenschap die wordt beïnvloed door de viscositeit.
Samenvattend kan inline viscositeitsmeting en -regeling een effectieve en voordelige manier bieden om het proces in de kaasproductie te beheersen, met name op de volgende manieren:
Om deze redenen kan viscositeitsmeting verkregen met een inline viscositeitsmeter een uitstekende QC-benchmark bieden en QA / QC van het proces en het eindproduct garanderen.
Ingenieurs en operators in de zuivelverwerkende industrie beseffen de noodzaak van viscositeitsmetingen en het nemen van passende corrigerende maatregelen om een hoogwaardige en consistente productreologie te garanderen. Het uitvoeren van deze metingen is echter door de jaren heen een uitdaging gebleken.
Offline steekproeven zijn simpelweg onbetrouwbaar en niet geschikt voor de zuivelindustrie
Het bewaken van de viscositeit van een vloeistof in een proces houdt vaak in dat er een monster van de vloeistof uit een tank of pijpleiding wordt genomen en naar een laboratorium wordt gebracht, waar de reologische eigenschappen ervan worden gemeten met een laboratoriumviscometer of rheometer. Op basis van de resultaten moet de procesoperator worden geïnformeerd of de vloeistof de gewenste viscositeit heeft bereikt, of dat er verdere actie nodig is. In dat geval moeten na de interventie nieuwe metingen worden uitgevoerd. Dit systeem wordt offline of handmatige controle genoemd en heeft een aantal duidelijke nadelen: het is tijdrovend en vaak onnauwkeurig, zelfs met ervaren operators. Meestal komen de resultaten te laat om een batch te redden.
Een alternatief is het gebruik van een inline-viscometer die de viscositeit van de procesvloeistof gedurende het hele proces continu meet. Dit instrument geeft een uitgangssignaal dat, indien weergegeven, de operator de nodige informatie verschaft om het proces te besturen. Als alternatief kunnen de uitgangen van de viscometer worden aangesloten op een PLC (Programmable Logic Controller) / DCS (Digital Control System) voor automatische procesbesturing.
Problemen met conventionele viscositeitsmeters voor inline installatie
Traditionele viscometers ondervinden problemen met de vloeistofstroom in pijpleidingen en mengtanks. Viscometers functioneren over het algemeen niet goed bij turbulente stroming. Rotatie-instrumenten werken slechts tot een bepaalde maximale stroomsnelheid. De stroom moet worden gecontroleerd bij viscometers die werken met drukvalmetingen. Stroomgerelateerde problemen kunnen worden voorkomen door de viscometer in de leiding te plaatsen en de monsterstroom aan te passen aan het instrument. De reactietijd van het instrument kan worden gerelateerd aan de stromingsomstandigheden, aangezien een adequate monsterverversingssnelheid vereist is voor effectieve controle. Bij installatie in een tank is het wenselijk het instrument zo te plaatsen dat de aangrenzende vloeistof de algehele toestand van de procesvloeistof vertegenwoordigt en 'dode zones' te vermijden. Instrumenten die in een procesomgeving worden gebruikt, moeten robuust zijn en bestand tegen corrosieve materialen, met name tijdens reiniging.
Bij continue voedselverwerking, zoals de kaasproductie, is realtime, inline-meting essentieel voor nauwkeurige procesbeheersing. Door continu de procesomstandigheden te meten, kunnen fabrikanten de prestaties optimaliseren, de productconsistentie verbeteren en verspilling verminderen.
Om effectief te zijn in deze industriële omgevingen, moeten sensoren naadloos integreren met besturingssystemen, stabiele metingen leveren onder wisselende stromings- en omgevingsomstandigheden, en een hygiënische en betrouwbare werking behouden bij tijds- en temperatuurschommelingen.
RheonicsInline sensoren zijn ontworpen om aan deze eisen te voldoen, waardoor een hogere mate van automatisering mogelijk wordt en de digitale transformatie in de zuivelproductie wordt ondersteund. Met betrouwbare procesgegevens kunnen fabriekstechnici voorspellend onderhoud implementeren, de operationele efficiëntie verbeteren en een consistente productkwaliteit, opbrengst en prestaties garanderen.
Tijdens de kaasproductie is de viscositeit rechtstreeks gecorreleerd met de stevigheid van de wrongel. Rheonics SRV- en SRD-sensoren maken realtime monitoring van de stevigheidsontwikkeling tijdens de coagulatie mogelijk, waardoor het optimale snijpunt nauwkeurig kan worden bepaald en de algehele opbrengst en consistentie worden verbeterd.
Rheonics De sensoren zijn gebaseerd op de gepatenteerde Balanced Torsional Resonator (BTR)-technologie, die verschillende voordelen biedt:
Deze eigenschappen resulteren in zeer betrouwbare metingen en extreem lage bedrijfskosten gedurende de levensduur.
Alles Rheonics Type-SR-sondes zijn ontworpen met een hygiënische constructie, waardoor ze geschikt zijn voor sanitaire toepassingen. Certificeringen zoals 3-A en EHEDG zijn beschikbaar indien vereist. Ga voor meer informatie naar [link]. Rheonics hygiënische en sanitaire installatie.
Afbeelding 4: Beschikbare hygiënecertificaten voor Rheonics Sensoren
Rheonics CoaguTrack RPS is een complete oplossing voor het bewaken van de stollings- en stevigheidskinetiek. Het systeem combineert inline sensoren met industriële software en besturingsintegratie om het volgende te volgen:
Het systeem geeft automatisch het optimale snijpunt aan op basis van vooraf gedefinieerde receptparameters. Dit garandeert een maximaal behoud van melkbestanddelen en een constante productkwaliteit.
CoaguTrack Het kan direct worden geïntegreerd in automatiseringssystemen voor fabrieken of worden bediend via een lokaal bedieningspaneel, waardoor zowel geautomatiseerde als door de operator ondersteunde werkprocessen mogelijk zijn.
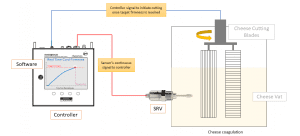
Figuur 5: Overzicht van Rheonics RPS CoaguTrack Toegepast in de kaasproductie
Rheonics Sensoren worden doorgaans rechtstreeks in de kaasbak geïnstalleerd voor realtime monitoring. Deze inline-configuratie maakt bypass-systemen overbodig en garandeert stabiele, nauwkeurige metingen, ongeacht de stromingsomstandigheden of trillingen.
Voor het controleren van de kaascoagulatie, Rheonics De SRV- en SRD-sensorprobes worden rechtstreeks in de kaasbak geïnstalleerd om realtime metingen van de viscositeit (stevigheid) en dichtheid uit te voeren. Er is geen bypassleiding nodig: de sensor kan inline worden ondergedompeld; debiet en trillingen hebben geen invloed op de meetstabiliteit en -nauwkeurigheid. Optimaliseer de mengprestaties door herhaalde, opeenvolgende en consistente tests op de vloeistof uit te voeren.
Voor deze toepassing worden de volgende sondevarianten aanbevolen. Deze zijn verkrijgbaar met 3-A- en EHEDG-certificering. Volg voor een volledig hygiënische installatie de instructies. EHEDG-handleiding en de onderstaande aanbevelingen.
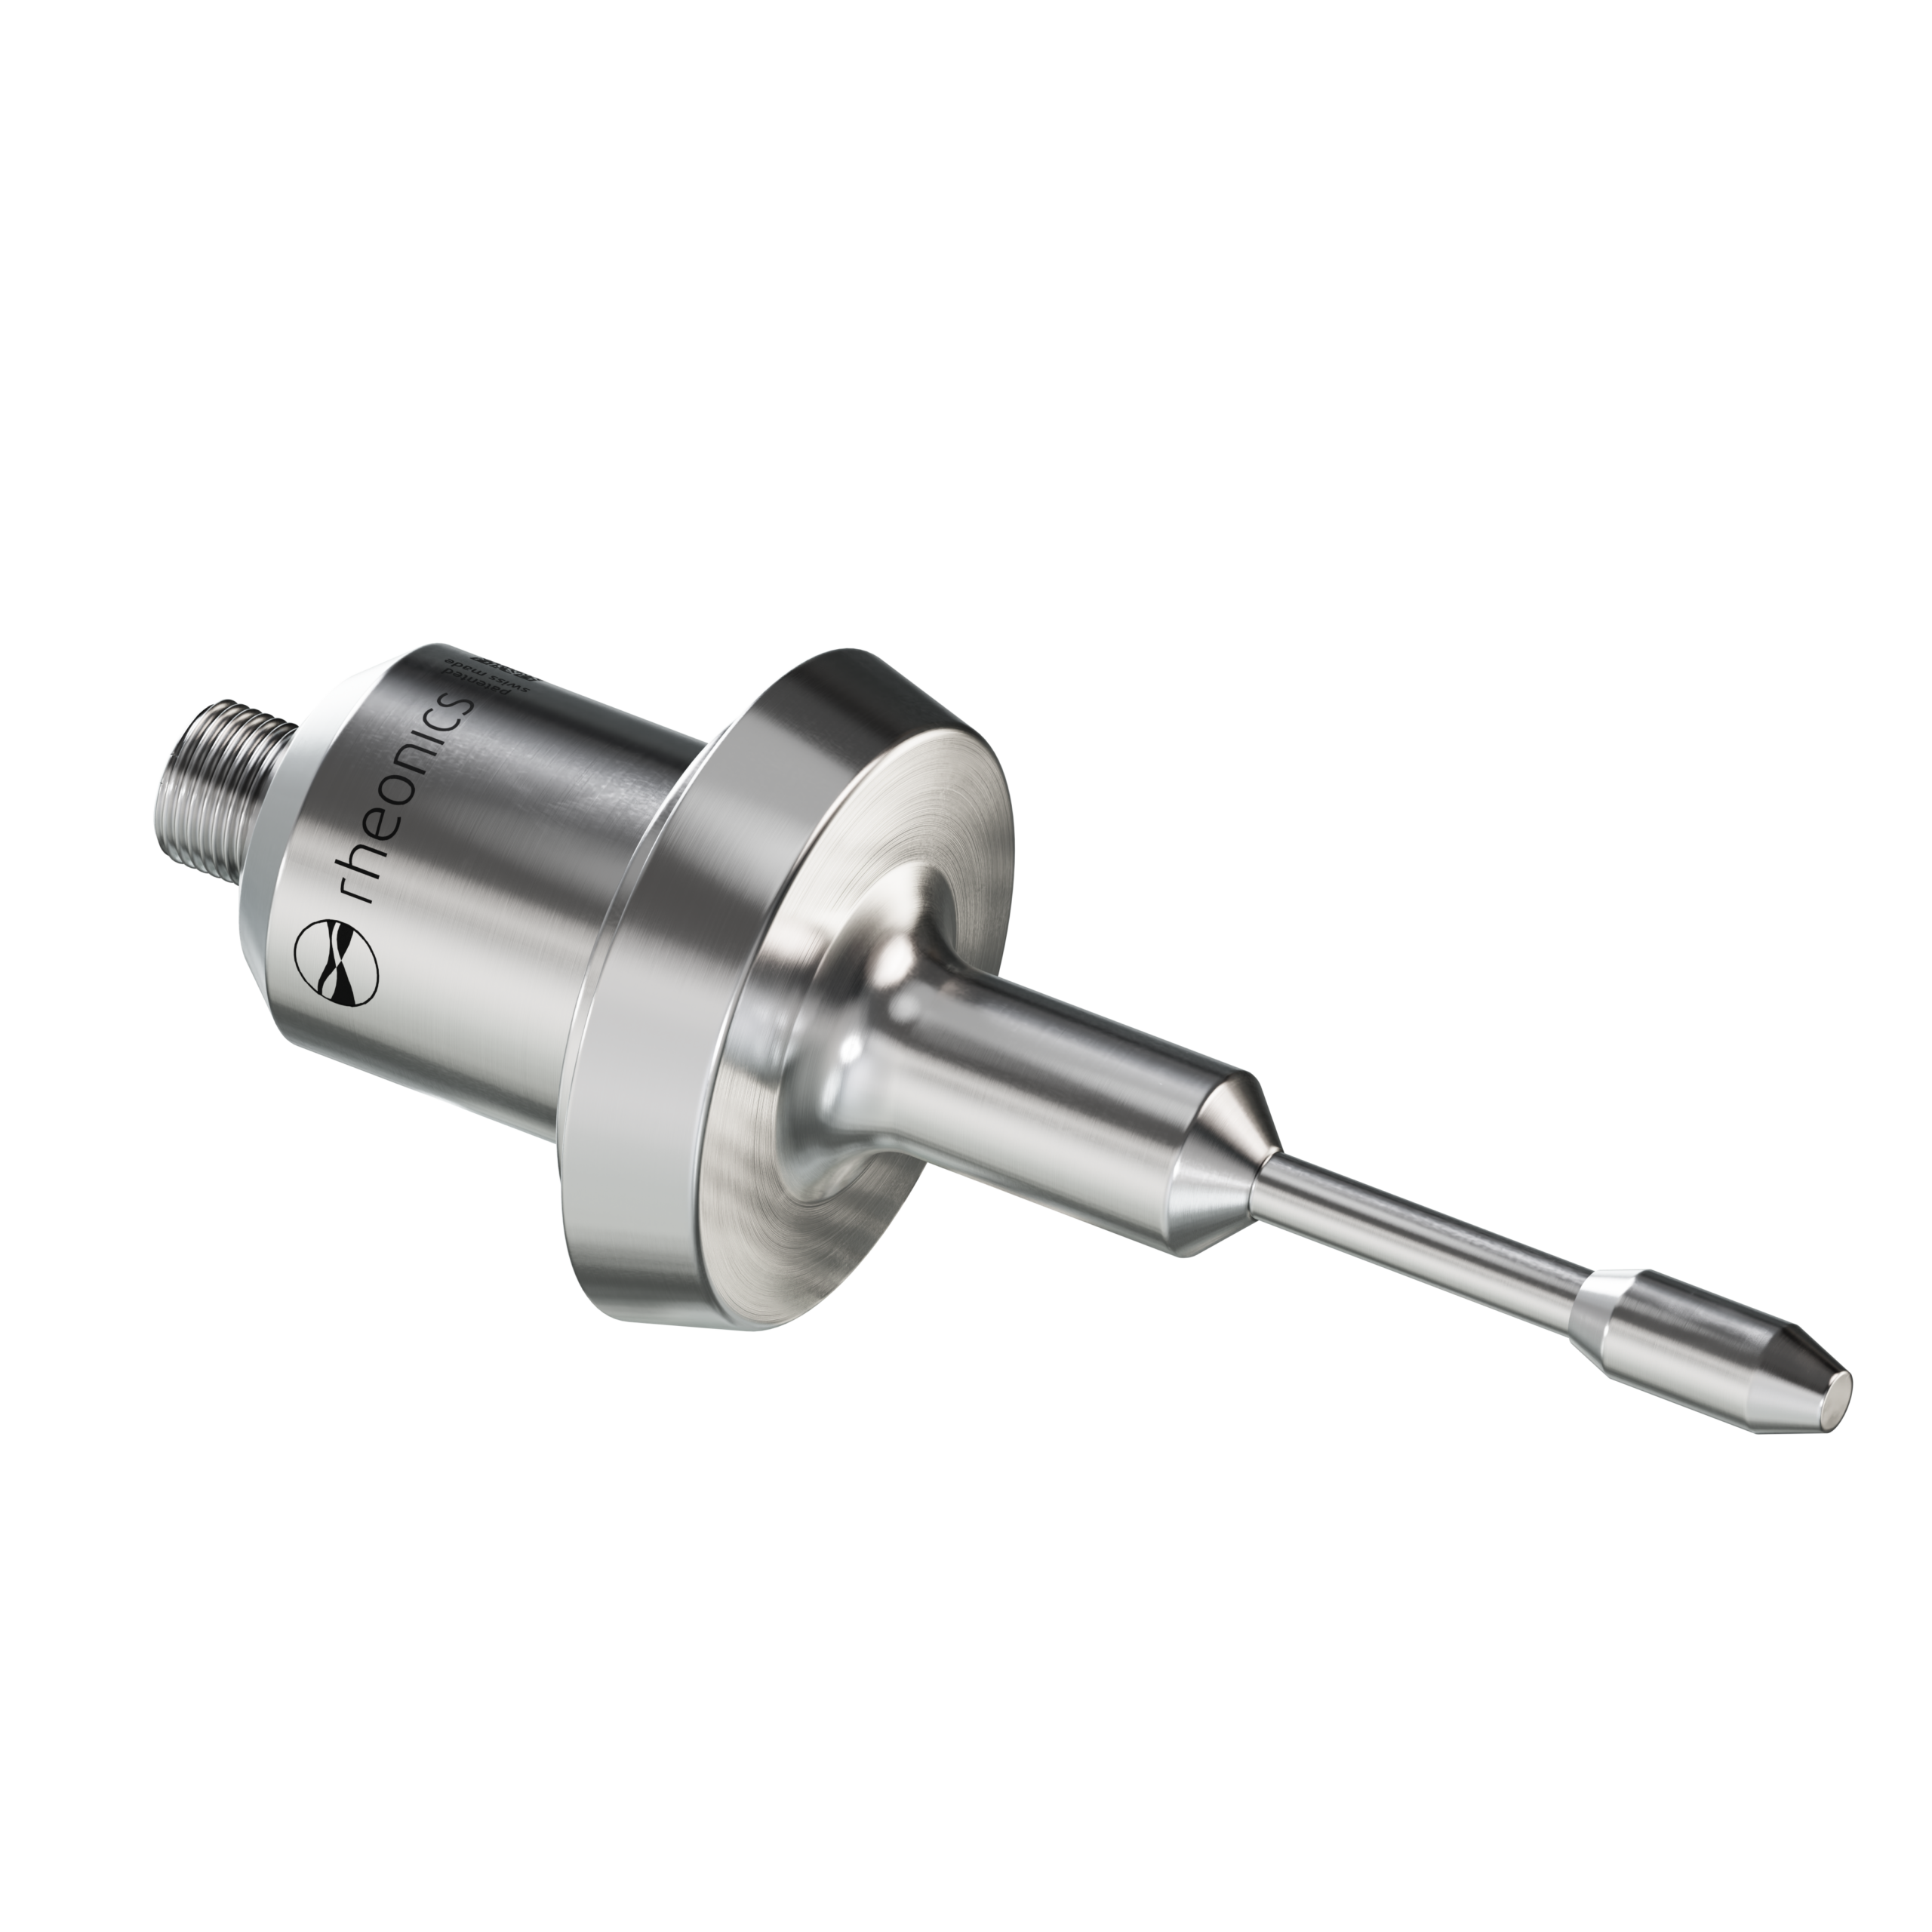
Variant X1-12G: Schroefdraad G1/2”-aansluiting, ideaal voor vlakke installaties met minimale of geen dode zones. Aanbevolen voor gebruik met de accessoires HAW-12G-OTK en PLG-12G, respectievelijk weldolet en bling plug. Het voordeel van deze oplossing is het elimineren van dode zones, omdat het een vlakke installatie creëert.
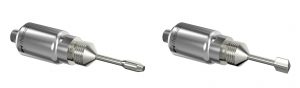
Afbeelding 6: Dichtheids- en viscositeitsmeter SRV en SRD X1-12G met schroefdraad G1/2″
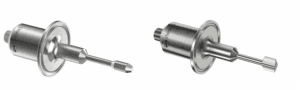
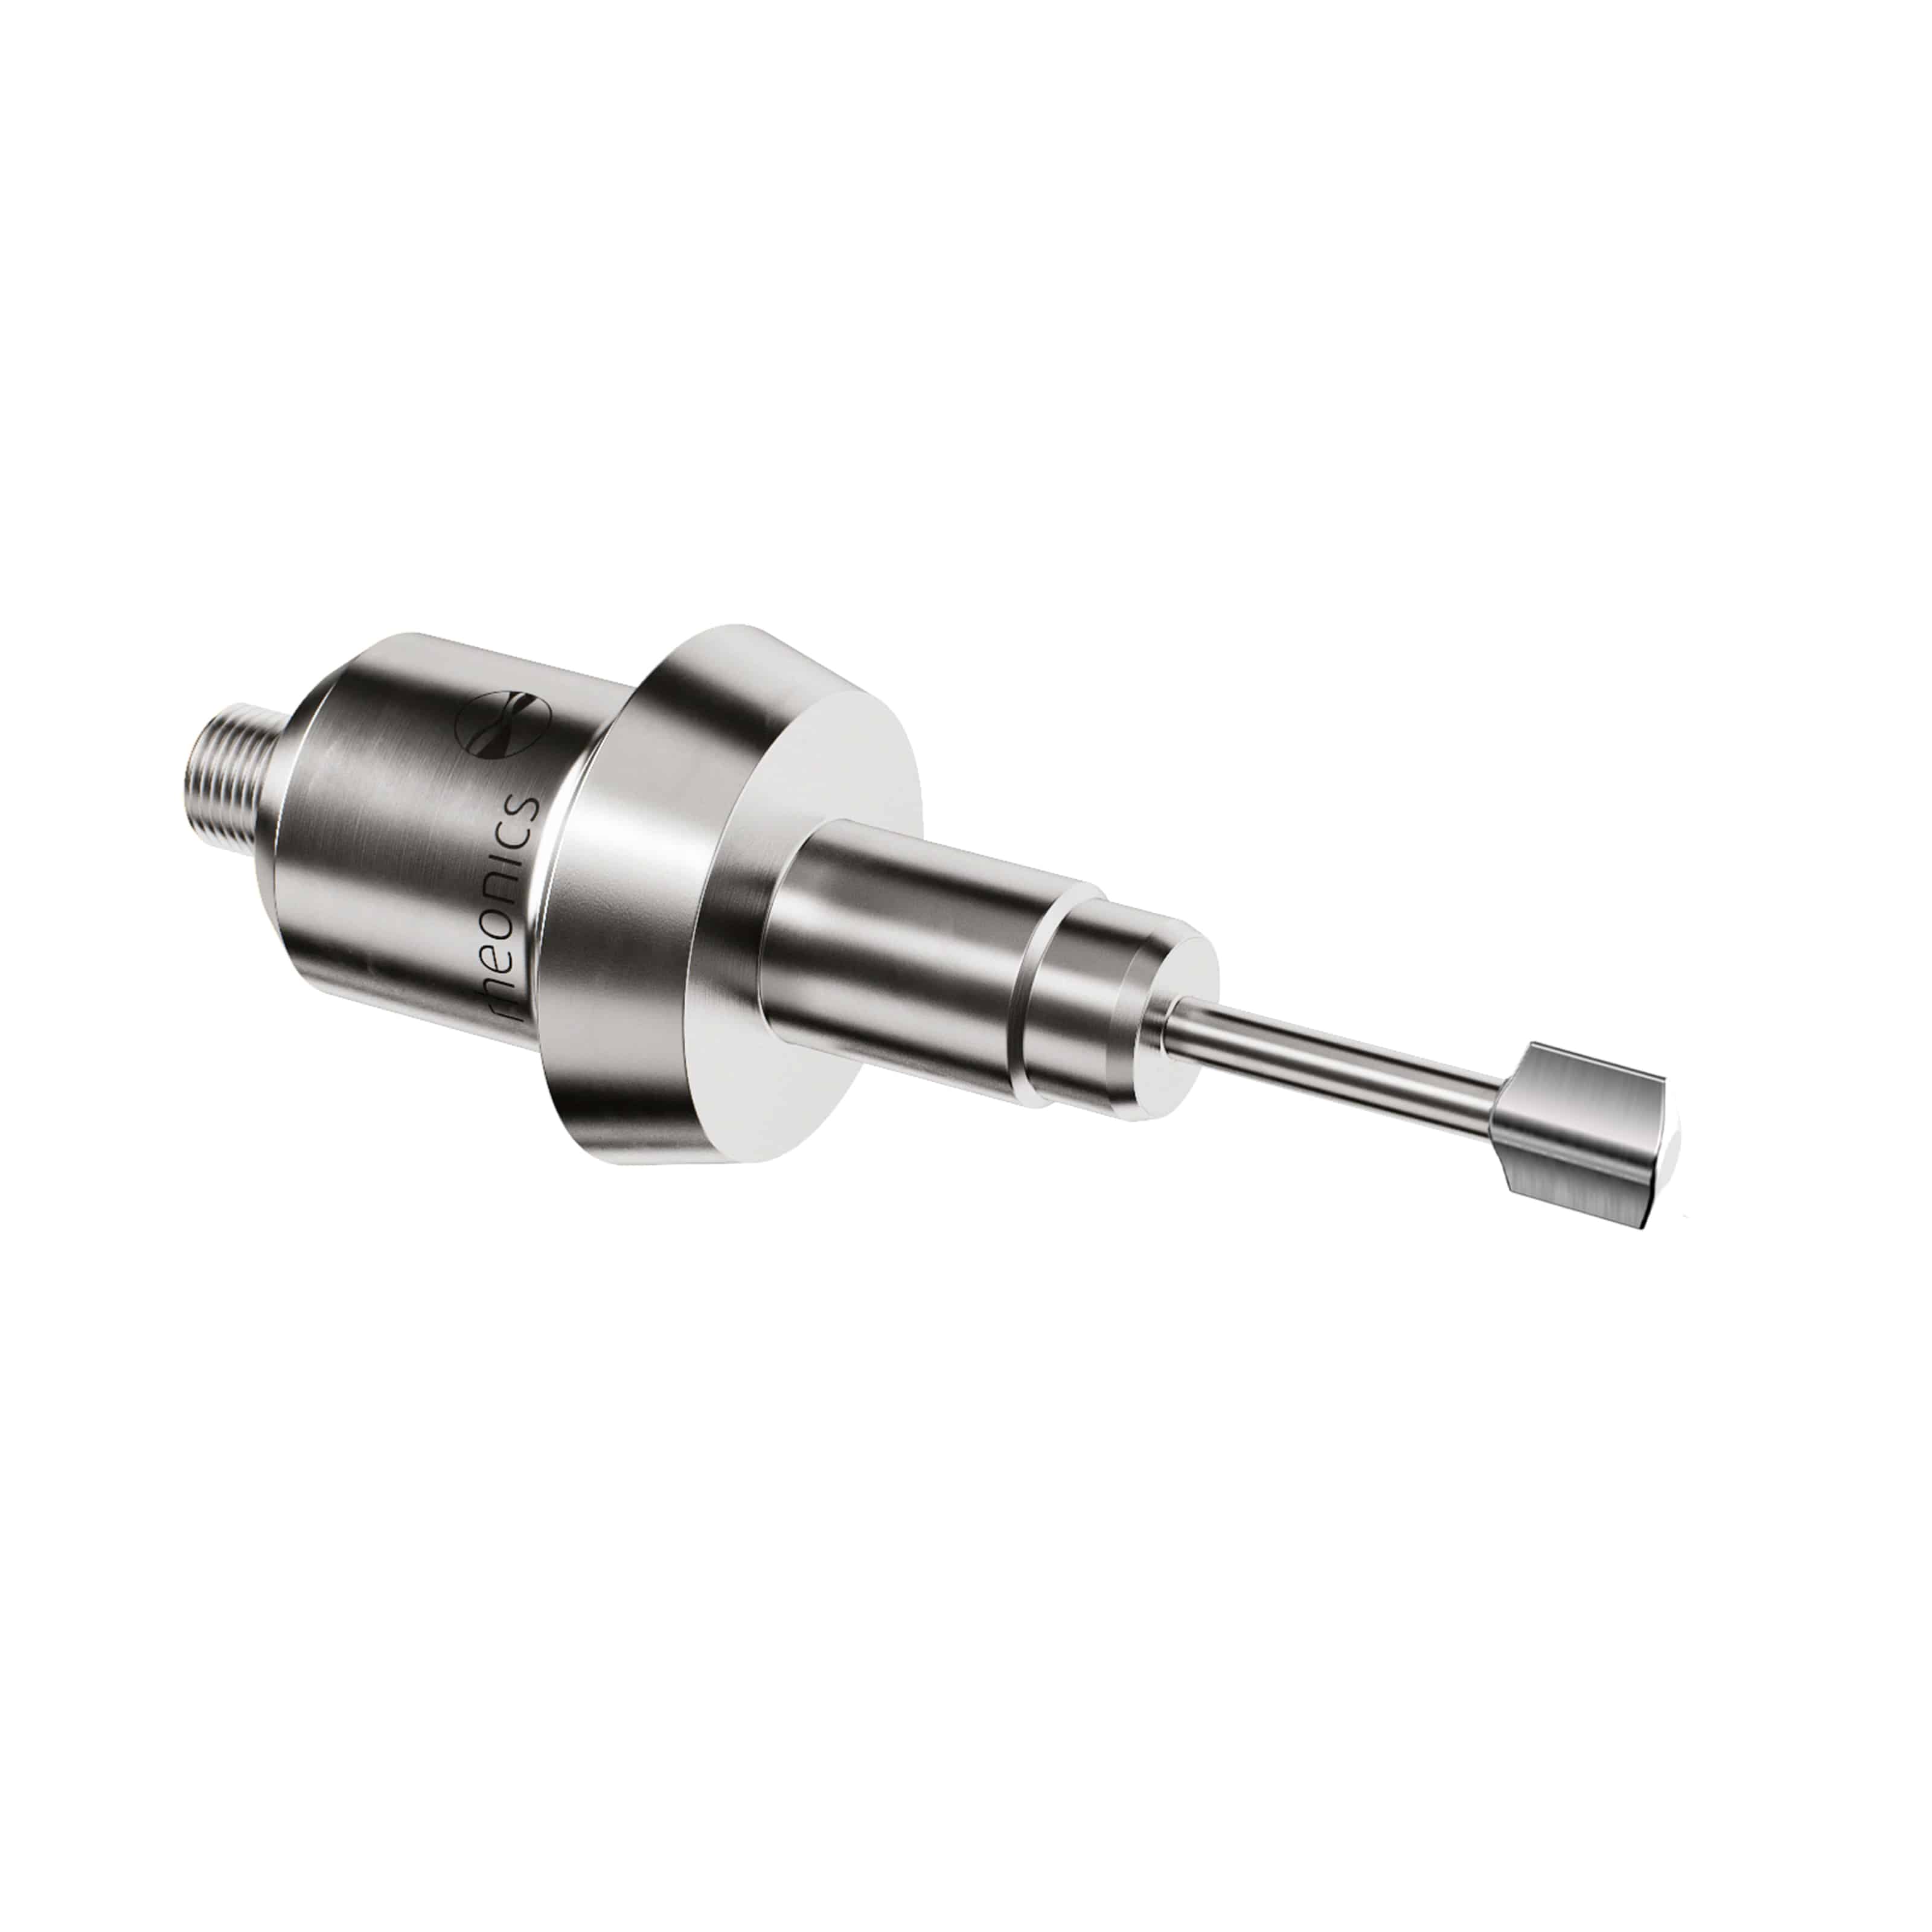
Afbeelding 7: Dichtheids- en viscositeitsmeter SRV en SRD X3-15T Tri-Clamp 1.5 "
Extra varianten: Varinline-flenzen en andere hygiënische procesaansluitingen zijn beschikbaar. Ook lange insteeksondes worden aangeboden (X5-variant).
Voor nauwkeurige metingen moeten zowel de SRV- als de SRD-sensoren aan de volgende eisen voldoen:
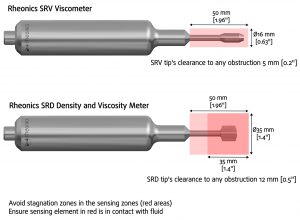
Figuur 8: Rheonics SRV- en SRD-detectiegebieden
Voor installatie in de kaastank. Rheonics De sondes moeten voldoende diep worden ingebracht zodat het meetgebied in de betreffende vloeistof ondergedompeld is. Dit wordt doorgaans bereikt met behulp van gelaste poorten. Voor hygiënische toepassingen, Rheonics biedt Weldolet-accessoires voor G 1/2” en Tri-Clamp procesaansluitingen. Deze weldolets hebben een kortere hoogte, waardoor dode zones in de installatie worden geminimaliseerd of volledig geëlimineerd.
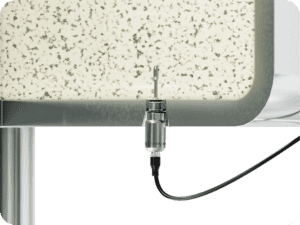
Figuur 9: Rheonics SRV-X1-12G gemonteerd op de bodem van de kaasbak met behulp van weldolet HAW-12G
De HAW-12G-OTK is een hygiënische adapterlasring, ontworpen voor sensoren met een G 1/2”-schroefdraadaansluiting. Deze zorgt voor een veilige, hygiënische afdichting en een goede onderdompeling voor hygiënische toepassingen. Zie voor meer informatie. HAW-12G-OTK.
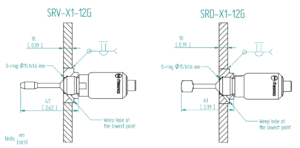
Figuur 10: Rheonics HAW-12G-OTK inbouwinstallatie
De WFT-15T is een hygiënisch apparaat. Tri-Clamp weldolet ontworpen voor sensoren met Tri-Clamp procesaansluitingen. Het zorgt voor een betrouwbare, hygiënische afdichting en een correcte onderdompeling van het sensorelement in hygiënische toepassingen. Zie voor meer informatie WFT-15T.
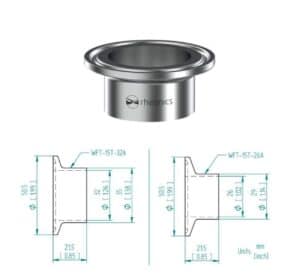
Figuur 11: Rheonics WFT-15T verkorte adereindhulzen
Bij deze opstelling wordt de sonde aan de wand van het vat vastgeklemd en verticaal in de vloeistof geplaatst. Dit is mogelijk in sommige vaten met een open deksel of in testopstellingen zoals kleine vaten of bekers. Het voordeel van deze opstelling is de goede bereikbaarheid van de sonde en de eenvoudige verwijdering ervan indien nodig.
Rheonics biedt diverse accessoires aan voor het vastklemmen en monteren van de sonde in open tanks. Bijvoorbeeld de APC-accessoire en Montage Kits worden gebruikt om de sonde aan een vast punt op de tank te bevestigen. Deze installatie vereist over het algemeen een lange insteeksondevariant, bijvoorbeeld een . -X5 or -X8.
Figuur 12: Rheonics Voorbeeld van een montageset voor installatie vanaf de bovenkant van het vat.
Na de installatie van de Rheonics sensor en/of Rheonics RPS CoaguTrackEr wordt doorgaans een initiële periode van monitoring en leren in acht genomen. Normale operationele procedures, zoals visuele inspectie of snijden op vooraf vastgestelde tijdstippen, blijven nodig om het proces te controleren. Het is aan te raden dit gedurende een paar weken te doen met zoveel producten/recepten als het bedrijf produceert, om goede representatieve gegevens te verkrijgen. Rheonics Sensoren. Externe metingen die gebruikelijk zijn bij de kaasproductie worden aanbevolen vóór, tijdens en na de productie, zoals de hoeveelheid stremsel, eiwit, melk, vet, het gewicht van de uiteindelijke kaas, pH-waarde, enz., zodat deze variabelen later in de data-analyse kunnen worden gebruikt. Het doel is om voor elk recept optimale stevigheidsdrempels vast te stellen. Zodra deze zijn verkregen, kan volledige automatisering worden toegepast.
Zodra er voldoende gegevens zijn verzameld:
Rheonics Sensorprobes kunnen aan de onderkant, de wand of de bovenkant van de tank worden gemonteerd. De meeste klanten bepalen het beste installatiepunt door rekening te houden met de beperkingen van het tankontwerp. Het testen op verschillende punten, zelfs gelijktijdig met meerdere sensoren, kan echter problemen opleveren. Rheonics Met behulp van sensoren is het mogelijk te achterhalen waar de beste en meest representatieve metingen worden verkregen. Verschillende producten en recepten kunnen op verschillende punten in het vat waardevollere gegevens opleveren.
De kwaliteit van mayonaise wordt bepaald door de reologie, met name de viscositeit en de vloeigrens, die worden gevormd door...
Atomisering is een proces waarbij een vloeistof in fijne druppeltjes wordt opgedeeld, meestal gedaan…
Mayonaise, een wereldwijd gewaardeerde smaakmaker, is een klassieke olie-in-water-emulsie, die verschilt van water-in-olie-emulsies zoals…
Voor procesingenieurs is het essentieel om een efficiënte en betrouwbare methode te ontwikkelen voor het monitoren en…
Bij het omzetten van vloeibare melk in droog poeder wordt het meeste water verwijderd…
Belangrijkste voordelen van viscositeitsbeheer bij mengtoepassingen: Nauwkeurige en efficiënte menghandelingen - significante...